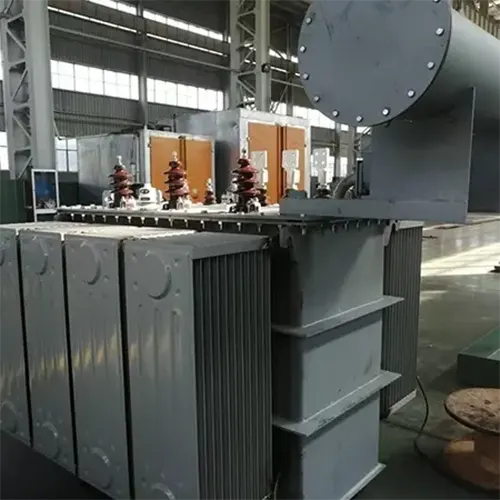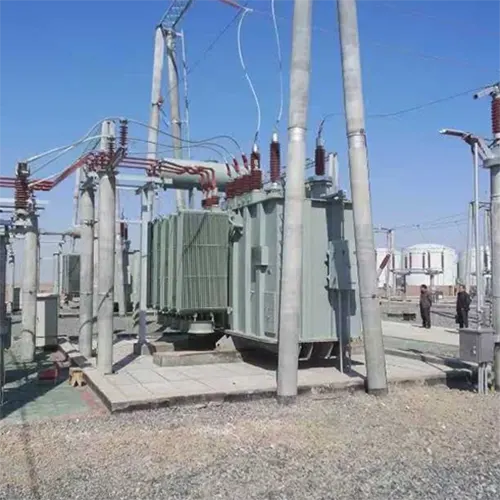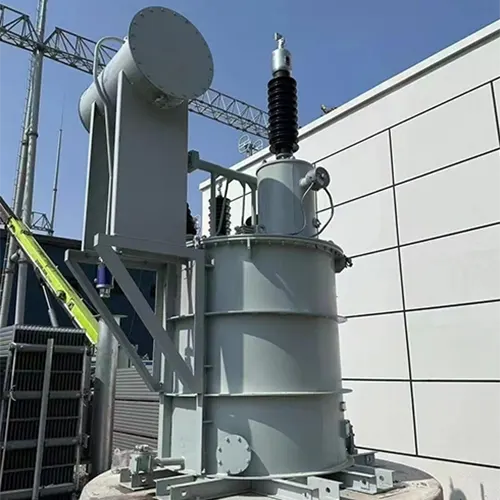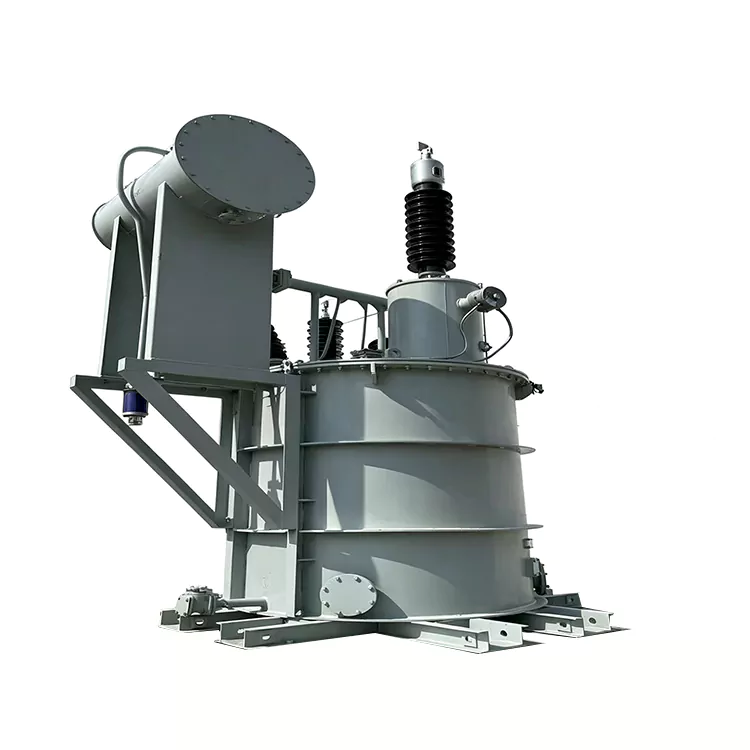
Transformator pieca rafinacyjnego kadzi
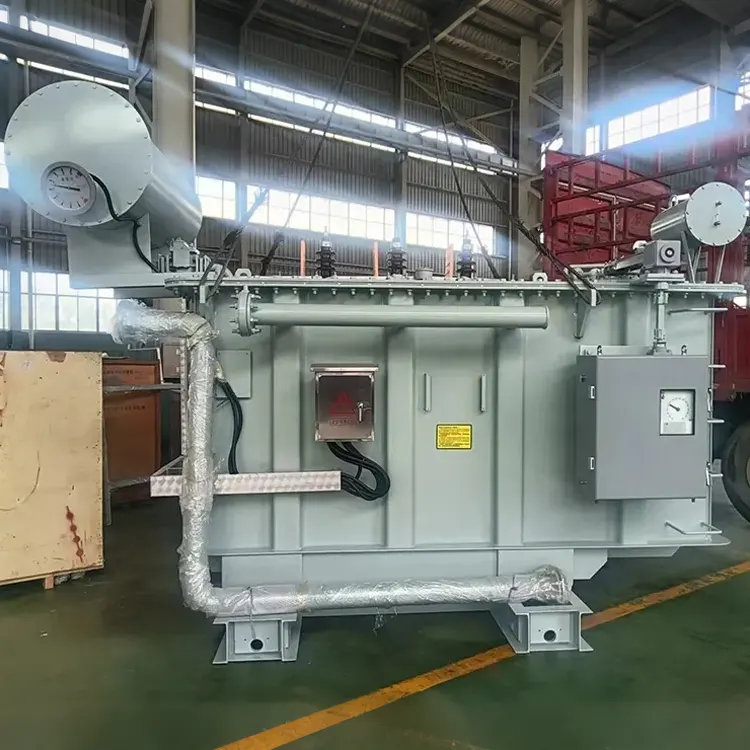
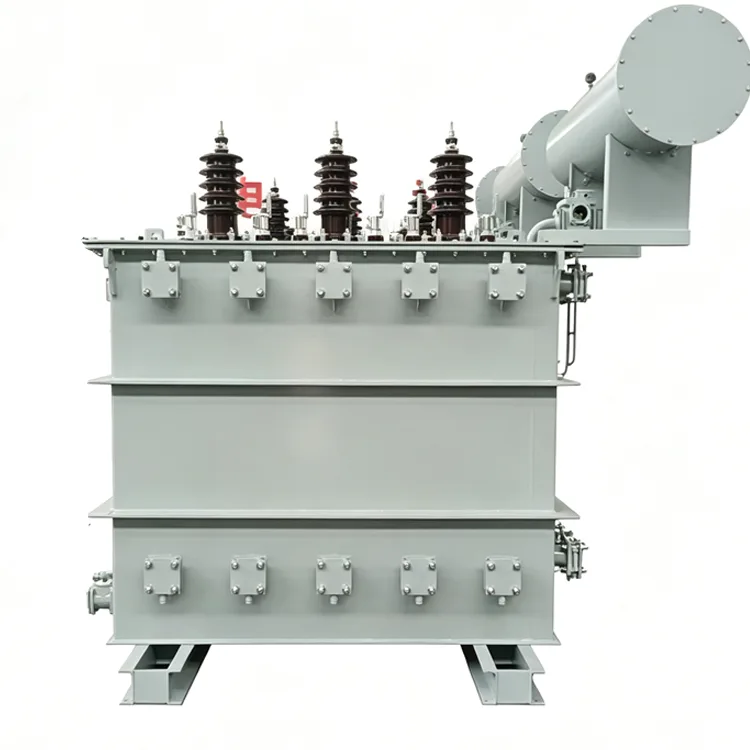
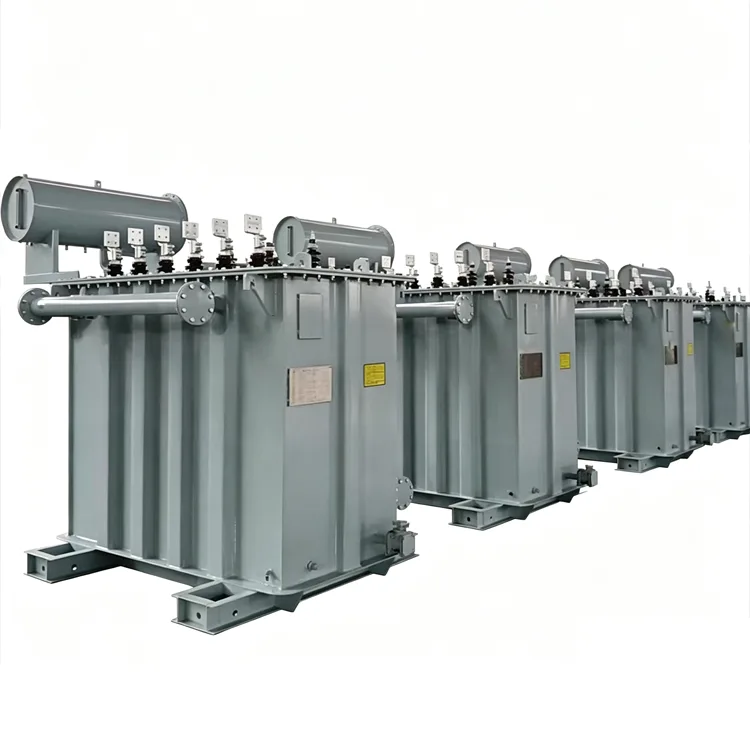
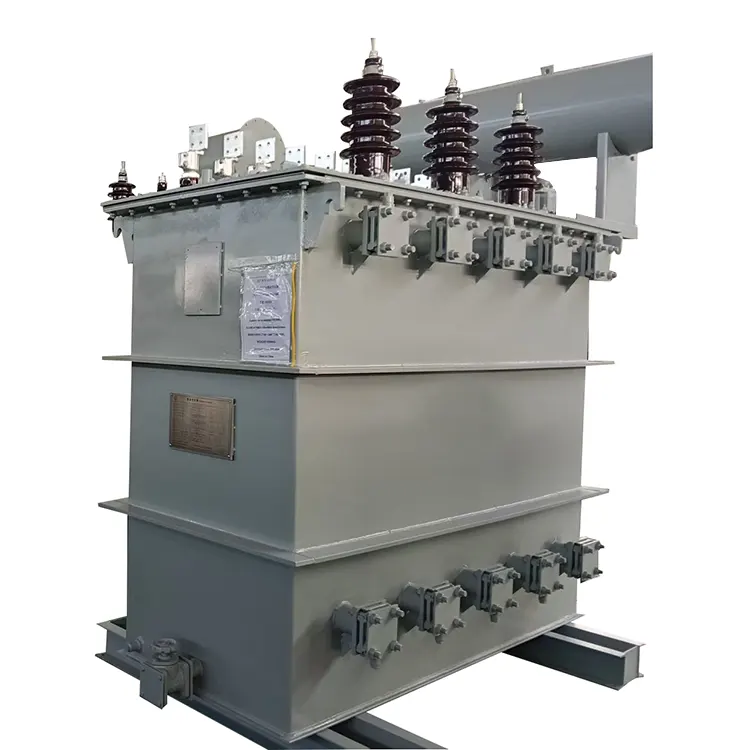
Do wtórnej rafinacji stali i precyzyjnej kontroli temperatury Yulan Transformer dostarcza transformatory z piecem do rafinacji kadziowej o mocy od 1 000 do 80 000 kVA. Napięcia pierwotne obejmują zakres 6–110 kV z dostosowanymi ustawieniami napięcia wtórnego i zaczepów. Zdobądź niezawodne jednostki, uzyskaj ceny lub poproś o niestandardowy projekt.
Rafinacja kadziowa to drugi etap rafinacji w procesie wytwarzania stali, umiejscowiony pomiędzy pierwotnym piecem do topienia a odlewaniem ciągłym; jego głównym celem jest dostosowanie składu, temperatury i czystości roztopionej stali. Transformator Kadziowego Pieca Rafinacyjnego dostarcza energię elektryczną do ogrzewania łukowego tej stacji, a jego charakterystyka obciążenia różni się znacznie od charakterystyk pieców łukowych do topienia.
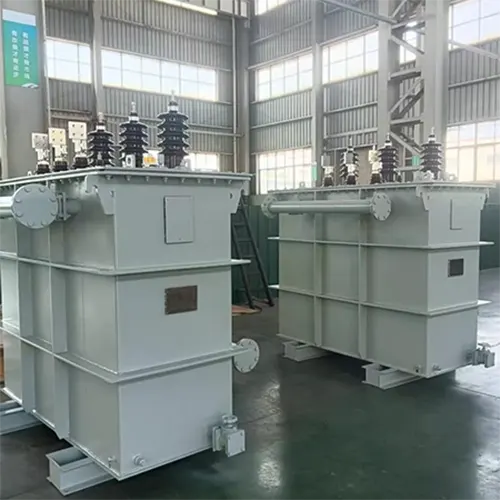
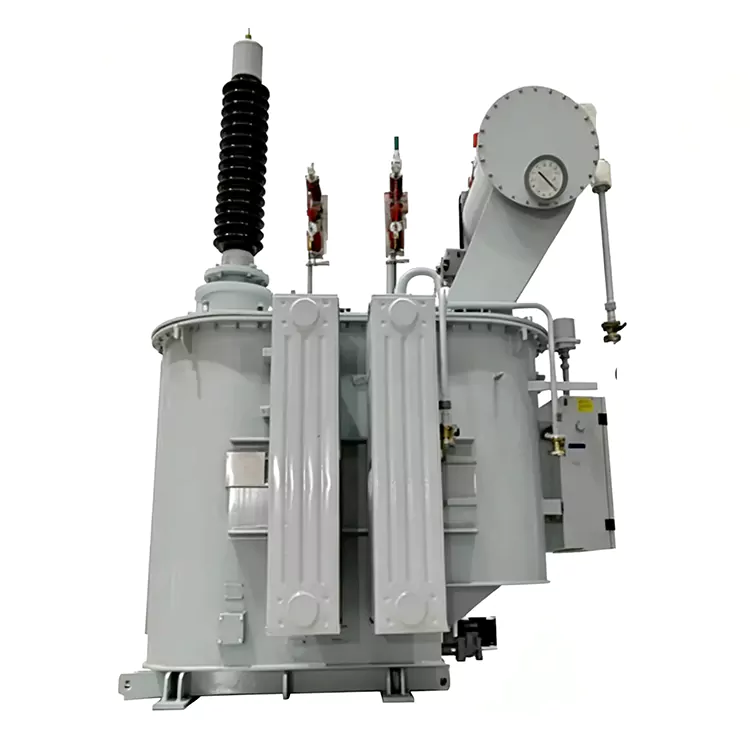
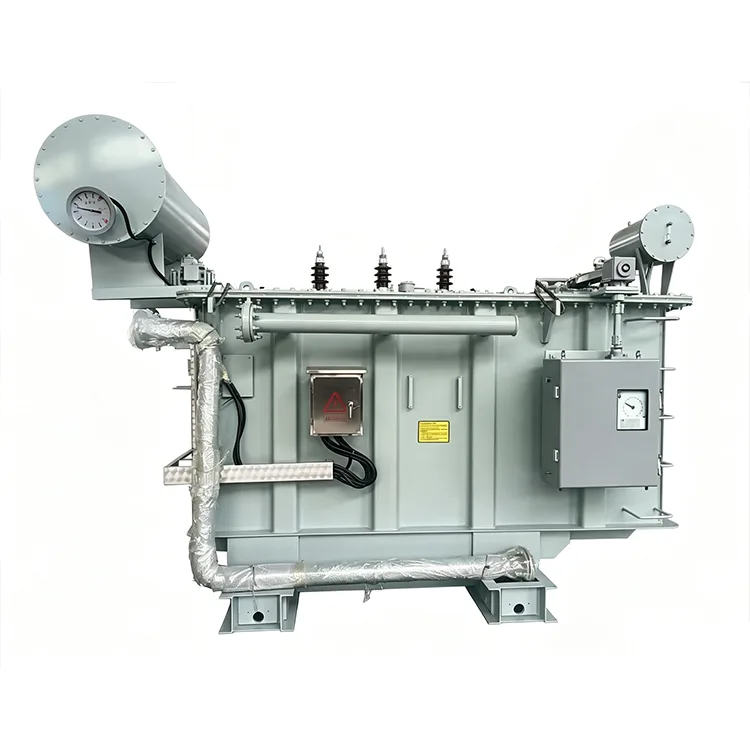
Yulan Transformer projektuje i produkuje transformatory do pieców do rafinacji kadziowej jako wyspecjalizowaną gałąź swojej serii transformatorów do pieców elektrycznych. Jednostki te obejmują zakres mocy od 1000 kVA do 80 000 kVA, obsługują napięcia pierwotne 6 kV, 10 kV, 15 kV, 22 kV, 35 kV i 110 kV oraz charakteryzują się napięciami wtórnymi i stopniami regulacji napięcia dostosowanymi do konkretnych wymagań procesu rafinacji.
Różnice między warunkami rafinacji a piecami do topienia
Piece kadziowe przetwarzają roztopioną stal, a łuk elektryczny płonie pomiędzy elektrodami a stopionym materiałem; dzięki temu piec nie jest narażony na gwałtowne udary zwarciowe spowodowane zapadaniem się złomu. W rezultacie naprężenia mechaniczne uzwojeń są mniejsze niż w przypadku transformatorów z piecem łukowym do topienia, chociaż operacje regulacji napięcia występują znacznie częściej. Podczas rafinacji moc wejściowa musi być stale dostosowywana w zależności od gatunku stali i temperatury docelowej; przełącznik zaczepów pod obciążeniem działa znacznie częściej niż w standardowych transformatorach mocy – czasami kilkadziesiąt razy dziennie.
Napięcia wtórne są na ogół niższe niż te w piecach łukowych do topienia i zwykle wahają się od 90 V do 240 V, podczas gdy prądy wtórne wahają się od kilku tysięcy do dziesiątek tysięcy amperów, w zależności od pojemności. Ze względu na względną stabilność łuku impedancja zwarciowa może być nieco niższa niż w piecach do topienia, chociaż nadal musi być utrzymywana w rozsądnym zakresie, aby zapewnić ciągłość łuku i bezpieczeństwo sprzętu. Projektowe wartości impedancji mieszczą się zazwyczaj w przedziale od 6% do 10%, a dokładna wartość jest ustalana wspólnie przez producenta pieca i projektanta instalacji elektrycznej.
Zakres kluczowych parametrów technicznych
|
Przedmiot |
Zakres parametrów |
|
Standard wykonawczy |
Seria IEC 60076, GB/T 10229, JB/T 9640 i umowa techniczna użytkownika |
|
Pojemność znamionowa |
1000 kVA do 80 000 kVA |
|
Podstawowe napięcie znamionowe |
6 kV, 10 kV, 15 kV, 22 kV, 35 kV, 110 kV |
|
Zakres napięcia wtórnego |
90 V do 260 V, podzielone na segmenty według procesu rafinacji |
|
Liczba kroków regulacji napięcia |
Poziom 4 do poziomu 19, powszechnie używane poziomy od 5 do 8 |
|
Częstotliwość znamionowa |
50 Hz/60 Hz |
|
Liczba faz |
Trzy fazy |
|
Grupa wektorów |
Dd0, Yd11, D-Yd0-11, D-YdD-11 itd. |
|
Impedancja zwarciowa |
6% do 10%, w oparciu o najwyższe napięcie wtórne |
|
Metoda chłodzenia |
ONAN, ONAF, OFAF lub OFWF, w zależności od wydajności i gęstości strat |
|
Metoda regulacji napięcia |
Regulacja napięcia elektrycznego bez wzbudzenia lub napięcia pod obciążeniem |
Wyciąg reprezentatywnych danych modelu
Poniższe dane pochodzą z rejestrów fabrycznych już dostarczonych produktów; tylko wybrane specyfikacje są wymienione w celach informacyjnych. Wymiary zewnętrzne i waga różnią się w zależności od konkretnej konfiguracji; Ostateczne specyfikacje podlegają dokumentacji fabrycznej.
|
Model |
Moc znamionowa (kVA) |
Napięcie pierwotne (kV) |
Napięcie wtórne (V) |
Grupa wektorów |
Liczba odczepów regulacji napięcia |
Masa części aktywnej (kg) |
Całkowita waga (kg) |
|
HBSSP-2000/6 |
2000 |
6 |
185-150 |
Dd0 |
4 |
3050 |
8000 |
|
HBSSP-2400/10 |
2400 |
10 |
200-104 |
D-Yd0-11 |
6 |
3550 |
9230 |
|
HBSSP-3150/10 |
3150 |
10 |
210-150 |
Yd11 |
5 |
5500 |
10600 |
|
HBSSP-3200/35 |
3200 |
35 |
210-98 |
D-Yd0-11 |
6 |
6480 |
14200 |
|
HBSSP-5000/10 |
5000 |
10 |
210-121 |
D-YdD-11 |
5 |
7030 |
14500 |
|
HBSSP-6300/35 |
6300 |
35 |
215-155 |
Yd11 |
5 |
9500 |
19000 |
|
HBSSP-8000/35 |
8000 |
35 |
240-155 |
Yd11 |
5 |
10900 |
22000 |
Uwaga: Napięcie pierwotne może zostać zaprojektowane jako 20 kV, 60 kV lub 110 kV, zgodnie z wymaganiami użytkownika; w takim przypadku poziom izolacji i wymiary zewnętrzne zostaną odpowiednio dostosowane.
Regulacja napięcia i projektowanie impedancji
Transformatory z piecem do rafinacji kadziowej zazwyczaj charakteryzują się mniejszą liczbą stopni regulacji napięcia niż piece łukowe do topienia, ponieważ etap rafinacji nie wymaga pokrycia pełnego zakresu mocy od początkowego wyładowania łukowego do topienia. Typowe konfiguracje obejmują od 5 do 8 kroków; jednakże niektóre duże piece rafinacyjne wymagające dokładniejszej kontroli napięcia mogą wykorzystywać od 13 do 19 stopni z przełączaniem zaczepów pod obciążeniem. Wybrany przełącznik zaczepów pod obciążeniem musi nadawać się do częstej pracy, a żywotność styków i prędkości przełączania muszą być dostosowane do cyklu rafinacji.
Wybór impedancji zwarcia musi równoważyć stabilność łuku z ograniczeniami prądu zwarciowego systemu. Ponieważ łuk w piecu kadziowym jest stosunkowo stabilny, impedancja może być nieco niższa niż w piecu łukowym do topienia; jeśli jednak zdolność zwarciowa sieci jest niewystarczająca, może być wymagany dławik szeregowy lub może zaistnieć konieczność zwiększenia impedancji transformatora. Wartości docelowe są określane na podstawie obliczeń układu elektrycznego na etapie projektowania, a producent osiąga te specyfikacje poprzez układ uzwojeń i kontrolę strumienia upływu.
Połączenia wtórne i cechy konstrukcyjne
Biorąc pod uwagę wysoki prąd wtórny, połączenia wyjściowe wykorzystują wiele szyn miedzianych połączonych równolegle z listwami zaciskowymi zamontowanymi na ścianie zbiornika. W niektórych modelach zastosowano układ odwrotno-równoległy w fazie, powodujący przepływ prądów w sąsiednich szynach zbiorczych w przeciwnych kierunkach, redukując w ten sposób zewnętrzne pola magnetyczne i nagrzewanie się elementów konstrukcyjnych. Wewnętrznie w uzwojeniach zastosowano przewody transponowane lub wiele przewodów równoległych, aby zapewnić równomierny rozkład prądu we wszystkich gałęziach.
Zbiornik ma konstrukcję dzwonową lub pokrywową, w zależności od pojemności i wymagań konserwacyjnych. Duże jednostki są wyposażone w panele chłodnicy lub układy chłodzenia z wymuszonym obiegiem oleju. Część aktywna poddawana jest suszeniu w systemie próżniowym oparów nafty w celu dokładnego usunięcia wilgoci i gazów z elementów izolacyjnych.
Weryfikacja jakości
Przed opuszczeniem fabryki każde urządzenie przechodzi pomiary rezystancji prądu stałego uzwojenia, współczynnika napięcia, rezystancji izolacji, napięcia wytrzymywanego o częstotliwości sieciowej, indukowanego napięcia wytrzymywanego, strat bez obciążenia, strat obciążenia i impedancji zwarciowej. Przełącznik zaczepów pod obciążeniem przechodzi test pełnego cyklu operacyjnego. Dla jednostek o napięciu 35 kV i większym przeprowadza się dodatkowe badania udarowe piorunowe oraz pomiary wyładowań niezupełnych. Firma posiada certyfikaty ISO 9001:2015, ISO 14001, ISO 45001, a dane z badań archiwizowane są według numeru seryjnego.
Pytania i odpowiedzi dotyczące wyboru
P: Czy transformatory z piecem kadziowym i transformatory z piecem łukowym (EAF) można stosować zamiennie?
Chociaż mają te same zasady konstrukcyjne, ich priorytety projektowe są różne. Transformatory topiące EAF muszą wytrzymywać poważniejsze wstrząsy zwarciowe; dlatego zazwyczaj charakteryzują się wyższą impedancją i szerszym zakresem regulacji napięcia. Transformatory z piecem kadziowym działają z bardziej stabilnym łukiem, co pozwala na nieco niższą impedancję i mniejszą liczbę stopni regulacji napięcia. Jeśli użytkownik potrzebuje krótkoterminowo możliwości podwójnego zastosowania, parametry takie jak impedancja, zakres regulacji napięcia i wytrzymałość mechaniczna muszą zostać ponownie zweryfikowane; bezpośrednie zastąpienie nie jest możliwe.
P: Czy lepiej wybrać 5 stopni regulacji napięcia czy 8?
Zależy to od rafinowanych gatunków stali i krzywych procesu. Rafinacja zwykłej stali węglowej wiąże się z mniejszymi wymaganiami dotyczącymi regulacji napięcia, dlatego zwykle wystarcza 5 kroków. Rafinacja stali stopowej lub stali nierdzewnej wymaga dokładniejszej kontroli mocy, dlatego preferowane jest 8 lub więcej etapów. Zwiększenie liczby stopni zwiększa koszt przełącznika zaczepów i rozmiar kadzi transformatora, ale poprawia precyzję kontroli temperatury.
P: Jak określa się zakres napięcia wtórnego?
Jest on określony przez producenta pieca na podstawie pojemności kadzi, średnicy elektrody i procesu rafinacji. Projektant transformatora następnie przekłada ten zakres napięcia wtórnego na określoną liczbę zwojów uzwojenia i położenie zaczepów. Użytkownicy muszą dostarczyć pełną krzywą napięcia w początkowej fazie projektu; modyfikacje dokonane później wymagałyby przeprojektowania uzwojeń.
P: Jak wybrać metodę chłodzenia?
W przypadku mocy poniżej 5000 kVA zwykle wystarczające jest naturalne chłodzenie olejem lub chłodzenie powietrzem. Powyżej 10 000 kVA gęstość strat wzrasta, dlatego zaleca się wymuszony obieg oleju z chłodzeniem powietrzem lub chłodzeniem wodnym. Systemy chłodzenia wodą wymagają większej konserwacji; w szczególności ciśnienie oleju musi być przez cały czas utrzymywane na wyższym poziomie niż ciśnienie wody, aby zapobiec przedostawaniu się wody do oleju.
P: Czy transformator z piecem kadziowym wymaga reaktora szeregowego?
Zależy to od wytrzymałości zwarciowej sieci energetycznej i procesu rafinacji. Większość transformatorów z piecem kadziowym projektuje się z impedancją ustawioną już w odpowiednim zakresie, co eliminuje potrzebę stosowania dodatkowego reaktora. Jeśli jednak sieć lokalna jest słaba lub w stalowni pracuje wiele pieców równolegle, można zainstalować reaktor w celu ograniczenia prądu zwarciowego i stabilizacji łuku. Możliwości inżynieryjne
Yulan Transformer produkuje transformatory do pieców elektrycznych od 1999 r., przy czym transformatory z piecami do rafinacji kadzi dostarczane są masowo do licznych krajowych hut stali. Nasze zakłady produkcyjne posiadają udźwig 80 ton, system suszenia próżniowego w fazie gazowej nafty o mocy 400 kW, sprzęt do testowania impulsów 1200 kV oraz transformator testowy częstotliwości energetycznej 400 kV bez częściowego rozładowania; możliwości te pozwalają nam spełnić wymagania dotyczące testów produkcyjnych i odbiorów fabrycznych transformatorów z piecem kadziowym o napięciu znamionowym 110 kV i niższym.
W przypadku projektów o mocach od 1000 kVA do 80 000 kVA i napięciach pierwotnych od 6 kV do 110 kV nasz dział techniczny może opracować rozwiązania projektowe w oparciu o dostarczone przez klienta schematy jednokreskowe i parametry procesu udoskonalania, dostarczając rysunki poglądowe, obliczenia strat i harmonogramy regulacji napięcia. Aby uzyskać szczegółowe informacje, prosimy o kontakt z działem technicznym Yulan Transformer.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 20, Bai'e Road, miasto Hecun, miasto Jiangshan, prowincja Zhejiang, CHINY
-
Tel
-
E-mail
Wyślij specyfikacje transformatorów mocy, pieca lub prostownika i uzyskaj spersonalizowaną ofertę oraz cennik bezpośrednio z fabryki Yulan Transformer. Mile widziane zamówienia zbiorcze.
Produkty powiązane
Zalecenia dotyczące wiadomości